- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Silica Sol befektetési öntés
Silica Sol befektetési öntés
Silica Sol befektetési öntésa befektetési öntés egyik formája. Az eljárás nagyon hasonló, kivéve, hogy a befektetési forma tűzálló porral kevert szilícium-dioxid szol cirkon homokból készül. A szilikaszol cirkónium homok kivételesen finomszemcsés (10-20 mikron), és a forma létrehozásakor nagyon alacsony viszkozitású szuszpenzióvá keverhető. Az eredmény egy olyan öntési módszer, amely méretpontos öntvényeket biztosít kiváló öntött felületi minőséggel. Lényeges, hogy a szilícium-dioxid szol cirkon öntőforma akár 2000 °C hőmérsékletet is képes ellenállni, így nagyon hasznos lehet magas hőmérsékletű ötvözött acélok és rozsdamentes acélok öntésekor.
Miért használjaSilica Sol befektetési öntés?
Előnyeiszilika szol befektetési öntés:
â Nagy sokoldalúság; a legtöbb fém öntésére alkalmas.
â Lehetővé teszi nagyon bonyolult öntvények készítését vékony falakkal.
â Sima felületkezelés lehetséges elválasztóvonal nélkül, így a megmunkálás és a simítás csökken vagy megszűnik.
â Lehetővé teszi a megmunkálhatatlan alkatrészek pontos öntését helyette.
â Kiváló méretpontosságSilica Sol Process1.Egy fém matrica készül, a lenyomat ugyanaz, mint a végső formánál.
2. Olvadt viaszt fecskendeznek be a fémszerszámba, hogy egy mintát hozzanak létre, hagyják megszilárdulni, majd eltávolítják. Egyes összetett viaszmintákat úgy állítanak elő, hogy több különálló mintát ragasztóanyag segítségével kapcsolnak össze.
3. A viaszokat ezután egy viaszfára szerelik fel, mérettől függően sok alkatrészt lehet ráhelyezni a fára, az alkatrészek tömege általában 0,1 kg-tól 50 kg-ig terjed.
4. A fát ezután szilícium-dioxid-szol cirkon iszapba merítik, hogy bevonják a viaszt. A zagy kivételesen finom, alacsony viszkozitású, ami kiváló öntött felületi minőséget eredményez. A szuszpenziót tűzálló anyaggal vonják be, és az eljárást többször megismételjük, amíg a viaszmintázat körül héj keletkezik.
5. A szárítási folyamat kritikus. Hagyni kell a héjakat természetes módon, állandó hőmérsékleten megszáradni, hogy a szilikaszol gélek és a tűzálló részecskék megtapadjanak, az eredmény egy erős, kiváló minőségű héjforma. A viaszfákat körülbelül 200 fokos kemencékbe teszik, hogy a viasz kiolvadjon.
6. Amikor az összes viaszt eltávolítják, a fákat 1000 fok fölé melegítik, hogy teljes legyen az öntéshez való előkészítés.
7. Ezután a fémet a forró formába öntik, ami lehetővé teszi, hogy az ötvözet elérje a forma legvékonyabb részeit, mielőtt megszilárdulna.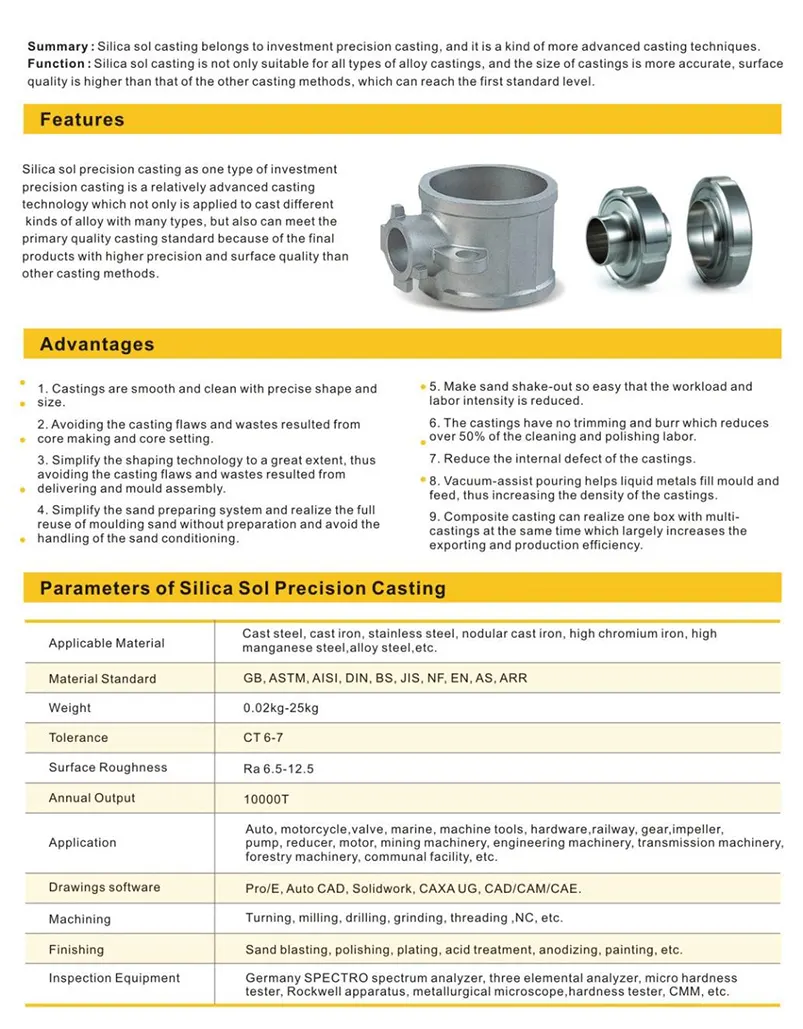
Miért használjaSilica Sol befektetési öntés?
Előnyeiszilika szol befektetési öntés:
â Nagy sokoldalúság; a legtöbb fém öntésére alkalmas.
â Lehetővé teszi nagyon bonyolult öntvények készítését vékony falakkal.
â Sima felületkezelés lehetséges elválasztóvonal nélkül, így a megmunkálás és a simítás csökken vagy megszűnik.
â Lehetővé teszi a megmunkálhatatlan alkatrészek pontos öntését helyette.
â Kiváló méretpontosságSilica Sol Process1.Egy fém matrica készül, a lenyomat ugyanaz, mint a végső formánál.
2. Olvadt viaszt fecskendeznek be a fémszerszámba, hogy egy mintát hozzanak létre, hagyják megszilárdulni, majd eltávolítják. Egyes összetett viaszmintákat úgy állítanak elő, hogy több különálló mintát ragasztóanyag segítségével kapcsolnak össze.
3. A viaszokat ezután egy viaszfára szerelik fel, mérettől függően sok alkatrészt lehet ráhelyezni a fára, az alkatrészek tömege általában 0,1 kg-tól 50 kg-ig terjed.
4. A fát ezután szilícium-dioxid-szol cirkon iszapba merítik, hogy bevonják a viaszt. A zagy kivételesen finom, alacsony viszkozitású, ami kiváló öntött felületi minőséget eredményez. A szuszpenziót tűzálló anyaggal vonják be, és az eljárást többször megismételjük, amíg a viaszmintázat körül héj keletkezik.
5. A szárítási folyamat kritikus. Hagyni kell a héjakat természetes módon, állandó hőmérsékleten megszáradni, hogy a szilikaszol gélek és a tűzálló részecskék megtapadjanak, az eredmény egy erős, kiváló minőségű héjforma. A viaszfákat körülbelül 200 fokos kemencékbe teszik, hogy a viasz kiolvadjon.
6. Amikor az összes viaszt eltávolítják, a fákat 1000 fok fölé melegítik, hogy teljes legyen az öntéshez való előkészítés.
7. Ezután a fémet a forró formába öntik, ami lehetővé teszi, hogy az ötvözet elérje a forma legvékonyabb részeit, mielőtt megszilárdulna.
Elveszett haböntés
Elveszett haböntés
Elveszett hab öntésaz evaporatív mintaöntvény egy fajtája. Ez a módszer nagyon hasonlít a befektetett öntéshez, amelynél viaszt használnak hab helyett a mintakészítési folyamatban.
A habmintát először 1958-ban alkalmazták a fémmegmunkálásban. Bár ez a formaöntési technika nem olyan népszerű, mint a homokformás öntés vagy a permanens öntés, kiemelkedő előnyei vannak, különösen a bonyolult és precíz formák öntésénél.
Ellentétben a hagyományos módszerekkel, amelyek magukban foglalják az öntés előtti mintaeltávolítási eljárást, és ügyességet igényelnek a mintázat eltávolítási lépésében, az elveszett hab módszerrel kapcsolatban a minta elpárolog, amikor az olvadt fémet kiöntik, ezzel csökkentve ezeket a megfontolásokat.
Azelveszett hab öntésfolyamat
Elveszett hab eljárás
Az elveszett hab öntési technológia 5 lépésből állt: a minta megtervezése; szigetelőfestés alkalmazása; a minta elhelyezése a homokozóba; az olvadt fém öntése; és az öntvények összegyűjtése.
Hogyan készül az elveszett habminta?
Először is, polisztirol habból mintát terveznek. Ez a fajta hab fontos szerepet játszik ebben az öntési módszerben. Jó hőszigetelő és vegyszerálló, lehetővé teszi a normál működést 75 °C alatti hőmérsékleten.
A termék nehézségétől és részleteitől függően a habminta többféleképpen is elkészíthető.
A minta elkészítése az elveszett hab eljáráshoz
A rendkívül részletes öntési mintákhoz a habmintát részben elkészítik és összeragasztják. Kis mennyiség esetén az öntödék gyakran készítenek mintákat kézzel vágva vagy tömör habtömbből megmunkálva. Ha a minta elég egyszerű, akkor forró dróthabvágót lehet alkalmazni.
Nagy térfogat esetén a minta a fröccsöntéshez hasonló eljárással tömegesen is előállítható.
A polisztirol gyöngyöket alacsony nyomáson előmelegített alumínium formába fecskendezik. Ezt követően a gőz alkalmazása, ami a polisztirolhoz vezet, jobban kitágul, hogy kitöltse az üres üreget, majd mintázatot vagy szakaszt képezzen. A végső minta körülbelül 97,5% levegő és 2,5% polisztirol.
Öntési folyamat
Miután a minta kialakult, bevonják szigetelőfestékkel, egy lombikba helyezik, és nem kötött homokkal veszik körül és tömörítik.
a minta szigetelőfestékkel van bevonva az elveszett habos eljárás során
A fedőfesték növeli a formafelület tartósságát, védi az eróziótól és a töréstől. Ezzel szemben a lombikot erre a módszerre úgy tervezték, hogy amikor az olvadt fémet a formába öntik, a hab elégetése során keletkezett gáz teljesen eltávozik.
Miután megolvadt fémet öntünk a habmintába, a habmintát kiégetjük, és kialakul az öntvény.
Az öntött acéltermékeknél a Lost Foam módszert alkalmazzák
A habmintát először 1958-ban alkalmazták a fémmegmunkálásban. Bár ez a formaöntési technika nem olyan népszerű, mint a homokformás öntés vagy a permanens öntés, kiemelkedő előnyei vannak, különösen a bonyolult és precíz formák öntésénél.
Ellentétben a hagyományos módszerekkel, amelyek magukban foglalják az öntés előtti mintaeltávolítási eljárást, és ügyességet igényelnek a mintázat eltávolítási lépésében, az elveszett hab módszerrel kapcsolatban a minta elpárolog, amikor az olvadt fémet kiöntik, ezzel csökkentve ezeket a megfontolásokat.
Azelveszett hab öntésfolyamat
Elveszett hab eljárás
Az elveszett hab öntési technológia 5 lépésből állt: a minta megtervezése; szigetelőfestés alkalmazása; a minta elhelyezése a homokozóba; az olvadt fém öntése; és az öntvények összegyűjtése.
Hogyan készül az elveszett habminta?
Először is, polisztirol habból mintát terveznek. Ez a fajta hab fontos szerepet játszik ebben az öntési módszerben. Jó hőszigetelő és vegyszerálló, lehetővé teszi a normál működést 75 °C alatti hőmérsékleten.
A termék nehézségétől és részleteitől függően a habminta többféleképpen is elkészíthető.
A minta elkészítése az elveszett hab eljáráshoz
A rendkívül részletes öntési mintákhoz a habmintát részben elkészítik és összeragasztják. Kis mennyiség esetén az öntödék gyakran készítenek mintákat kézzel vágva vagy tömör habtömbből megmunkálva. Ha a minta elég egyszerű, akkor forró dróthabvágót lehet alkalmazni.
Nagy térfogat esetén a minta a fröccsöntéshez hasonló eljárással tömegesen is előállítható.
A polisztirol gyöngyöket alacsony nyomáson előmelegített alumínium formába fecskendezik. Ezt követően a gőz alkalmazása, ami a polisztirolhoz vezet, jobban kitágul, hogy kitöltse az üres üreget, majd mintázatot vagy szakaszt képezzen. A végső minta körülbelül 97,5% levegő és 2,5% polisztirol.
Öntési folyamat
Miután a minta kialakult, bevonják szigetelőfestékkel, egy lombikba helyezik, és nem kötött homokkal veszik körül és tömörítik.
a minta szigetelőfestékkel van bevonva az elveszett habos eljárás során
A fedőfesték növeli a formafelület tartósságát, védi az eróziótól és a töréstől. Ezzel szemben a lombikot erre a módszerre úgy tervezték, hogy amikor az olvadt fémet a formába öntik, a hab elégetése során keletkezett gáz teljesen eltávozik.
Miután megolvadt fémet öntünk a habmintába, a habmintát kiégetjük, és kialakul az öntvény.
Az öntött acéltermékeknél a Lost Foam módszert alkalmazzák
Shell öntőforma öntés
Shell öntőforma öntés
Kagylóformába öntöttinga homoköntéshez hasonló fémöntési eljárás, amelyben az olvadt fémet egy elhasználható formába öntik. A héjformás öntésnél azonban a forma egy vékony falú héj, amelyet homok-gyanta keveréknek egy minta köré történő felvitelével hoztak létre. A mintát, egy fémdarabot a kívánt rész alakjában, újra felhasználják több héjforma kialakítására. Az újrafelhasználható minta nagyobb gyártási sebességet tesz lehetővé, míg az eldobható formák összetett geometriák öntését teszik lehetővé. A héjformás öntéshez fémmintát, sütőt, homok-gyanta keveréket, szeméttároló dobozt és olvadt fémet kell használni.
Kagylóformás öntéslehetővé teszi a vas- és színesfémek használatát, leggyakrabban öntöttvas, szénacél, ötvözött acél, rozsdamentes acél, alumíniumötvözetek és rézötvözetek felhasználását. A tipikus alkatrészek kis és közepes méretűek, és nagy pontosságot igényelnek, mint például a fogaskerékházak, hengerfejek, összekötő rudak és karok.
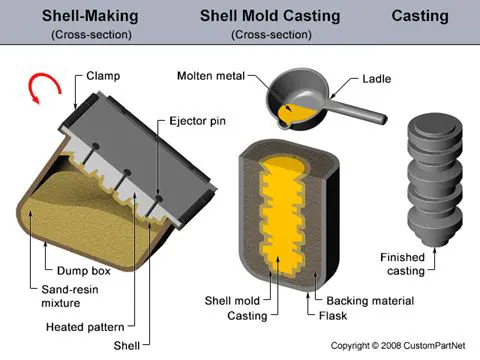
Azhéjforma öntésfolyamat a következő lépésekből áll:
1.Mintakészítés - Kétrészes fémmintát készítünk a kívánt alkatrész alakjában, jellemzően vasból vagy acélból. Néha más anyagokat is használnak, például alumíniumot a kis mennyiségű gyártáshoz vagy grafitot a reaktív anyagok öntéséhez.
2. Öntőforma létrehozása – Először mindegyik minta felét 175-370°C-ra (350-700°F) melegítjük, és kenőanyaggal bevonjuk az eltávolítás megkönnyítése érdekében. Ezután a fűtött mintát egy szemetes dobozhoz kell rögzíteni, amely homok és gyanta kötőanyag keverékét tartalmazza. A szeméttároló doboz fel van fordítva, így ez a homok-gyanta keverék bevonja a mintát. A fűtött minta részben kikeményíti a keveréket, amely most héjat képez a minta körül. Mindegyik mintafelet és a környező héjat kemencében a teljes kikeményítés után a héjat kiveszik a mintából.
3. Öntőforma összeállítás – A két héjfelet összeillesztik és biztonságosan rögzítik a teljes héjforma kialakításához. Ha magokra van szükség, azokat a forma bezárása előtt helyezzük be. A héjformát ezután egy lombikba helyezzük, és alátámasztjuk egy hordozóanyaggal.
4. Öntés – A forma biztonságosan össze van szorítva, miközben az olvadt fémet egy üstből a kapurendszerbe öntik, és kitöltik a forma üregét.
5. Hűtés – A forma kitöltése után az olvadt fémet hagyjuk lehűlni, és a végső öntvény alakjára megszilárdul.
6. Öntvény eltávolítása - Miután az olvadt fém lehűlt, a forma széttörhető és az öntvény eltávolítható. Vágási és tisztítási eljárások szükségesek a fémfelesleg eltávolításához az adagolórendszerből és a homok eltávolításához a formából.
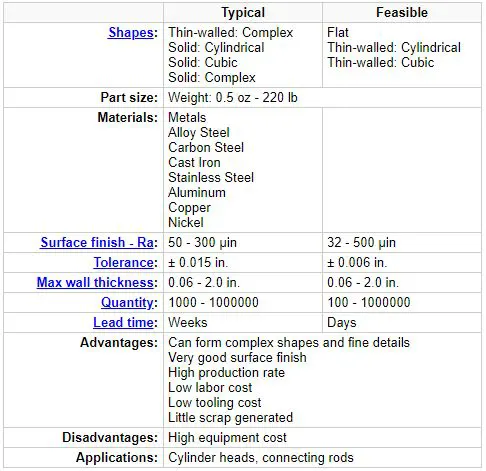
Kagylóformás öntéslehetővé teszi a vas- és színesfémek használatát, leggyakrabban öntöttvas, szénacél, ötvözött acél, rozsdamentes acél, alumíniumötvözetek és rézötvözetek felhasználását. A tipikus alkatrészek kis és közepes méretűek, és nagy pontosságot igényelnek, mint például a fogaskerékházak, hengerfejek, összekötő rudak és karok.
Azhéjforma öntésfolyamat a következő lépésekből áll:
1.Mintakészítés - Kétrészes fémmintát készítünk a kívánt alkatrész alakjában, jellemzően vasból vagy acélból. Néha más anyagokat is használnak, például alumíniumot a kis mennyiségű gyártáshoz vagy grafitot a reaktív anyagok öntéséhez.
2. Öntőforma létrehozása – Először mindegyik minta felét 175-370°C-ra (350-700°F) melegítjük, és kenőanyaggal bevonjuk az eltávolítás megkönnyítése érdekében. Ezután a fűtött mintát egy szemetes dobozhoz kell rögzíteni, amely homok és gyanta kötőanyag keverékét tartalmazza. A szeméttároló doboz fel van fordítva, így ez a homok-gyanta keverék bevonja a mintát. A fűtött minta részben kikeményíti a keveréket, amely most héjat képez a minta körül. Mindegyik mintafelet és a környező héjat kemencében a teljes kikeményítés után a héjat kiveszik a mintából.
3. Öntőforma összeállítás – A két héjfelet összeillesztik és biztonságosan rögzítik a teljes héjforma kialakításához. Ha magokra van szükség, azokat a forma bezárása előtt helyezzük be. A héjformát ezután egy lombikba helyezzük, és alátámasztjuk egy hordozóanyaggal.
4. Öntés – A forma biztonságosan össze van szorítva, miközben az olvadt fémet egy üstből a kapurendszerbe öntik, és kitöltik a forma üregét.
5. Hűtés – A forma kitöltése után az olvadt fémet hagyjuk lehűlni, és a végső öntvény alakjára megszilárdul.
6. Öntvény eltávolítása - Miután az olvadt fém lehűlt, a forma széttörhető és az öntvény eltávolítható. Vágási és tisztítási eljárások szükségesek a fémfelesleg eltávolításához az adagolórendszerből és a homok eltávolításához a formából.
Vízüveg befektetési öntés
Vízüveg befektetési öntés
Vízüveg Befektetési öntésnagyon hasonlít a befektetett öntéshez (azaz a viaszos módszerhez), de különösen alkalmas nagyobb öntvényekhez, és olcsóbb az előállítása. Az eljárás a homoköntéssel elértnél sokkal jobb felületminőséget és méretpontosságot biztosít, és összetettebb formák is elérhetők. Ezzel a módszerrel az acélok mellett alternatív anyagok, például vas és SG-vas öntésére is van lehetőség.
Az elveszett viasz módszer és a vízüveg öntés közötti különbség egyszerűen az, ahogyan a viaszt eltávolítják a kerámia formából:
· A befektetési öntés magas hőmérsékletű autoklávokat használ a viasz megolvasztására, mivel:
· A vizes üvegöntés során a formákat forró vízbe merítik, hogy eltávolítsák a viaszt. A viasz ezután leolvad a formákról, és a víz felszínén lebeg. Ez lehetővé teszi a lefölözést és a viaszkészítési célokra való újrafelhasználást.
Ez nyilvánvalóan környezetvédelmi előnyökkel is jár, és a viasz teljesen újrahasznosítható.
A Lester-cast kínai partnercégén keresztül tudja felajánlani a vízüveg opciót, akik nagy tapasztalattal rendelkeznek az ezt az eljárást alkalmazó alkatrészek gyártásában.
Összefoglalva, a vízüveg eljárás a következőket kínálja:
· Kiváló felületi minőség, mint a homoköntésnél.
· Nagyobb méretpontosság, mint a homoköntésnél.
· Bonyolultabb részek elérése.
· Nagyobb alkatrészek, mint a hagyományos öntési módszernél.
· Olcsóbb, mint a befektetési öntés.
· Nagyobb fémválaszték.
· Környezeti előnyök.
A vízüvegöntés a befektetett öntési eljárások egyike, melynek során a vízüveget arányosan adják a formázóanyagokhoz, majd 6-8 percig keverik és keverik, majd „nátrium-szilikátkötésű homokba” őrlik. Ezután a homokot az öntőforma dobozokba teszik, amelyekbe sokat fújtak be a CO2-t. A CO2 elindítja a kémiai reakciót a vízüveggel a szilikagélből, amely megkeményedik a nátrium-szilikáttal kötött homok.
Miért válassza a vízüveg öntvényt testreszabott alkatrészeihez?
A vízüveg-öntvény részek a legköltséghatékonyabb öntési eljárás rövid héjkészítési ciklusokkal, amelyek segítségével sok költséget csökkenthet.
A szilícium-dioxid szol öntvény alkatrészekhez képest a vízüveg öntvény alkatrészek nagy felületi érdességgel és alacsony méretpontossággal rendelkeznek.
A befektetési vízüveg öntvény alkatrészek felületi minősége rossz, ezért elsősorban szénacél és gyengén ötvözött acél öntvényekhez használják. A szilícium-dioxid szol precíziós öntvényt főként erősen ötvözött acél és rozsdamentes acél termékekhez használják.
Alkalmazás: A kínai vízüveg öntvényeket széles körben alkalmazzák mindenféle gépben, például autóipari öntvényekben, mérnöki gépek öntésében, mezőgazdasági öntvényalkatrészekben, motoröntvény-alkatrészekben, felvonóöntvény-alkatrészekben, bányászati alkatrészekben, földmunkagép-öntvény-alkatrészekben, építőipari gépek öntőalkatrészeiben, tengeri és hajóöntés, szivattyúszerelvények, hidraulikus hengeröntvények, szelepöntvény alkatrészek és különféle fémöntvények.
Kiemelt Termék
Ötvözött acél, szilícium-dioxid Sol Beruházási Autóöntés
Ötvözött acél szilikaszol befektetési öntőpufferek
Silica Sol befektetési öntés rozsdamentes acél forma
Rozsdamentes acél öntőforma Szilika Sol Befektetési öntés
Rozsdamentes acél szilikaszol befektetési öntvény tengelyhüvelyhez
Hajlékonyvas szilícium-dioxid Sol Beruházási öntvény autófékekhez
Rozsdamentes acél szilikaszol befektetési öntés
Szénacél szilika szolöntvény mechanikusan összekapcsolt alkatrészekhez


Rólunk
ról ről
minket
A Ningbo Zhiye Mechanical Components Co., Ltd. székhelye: Xiachen Industrial Zone, Chunhu Town, Fenghua District, Ningbo City, amely precíziós öntvényeiről ismert Kínában. A Ningbo Huashen Group alá van rendelve, amelynek összesen 5 vállalata van. Több mint 900 alkalmazottal és az éves termelés több mint 3000 tonna. A fő üzleti körökSilica Sol befektetési öntés, vízüveg befektetési öntés, veszett hab öntés, héjöntés és kompozit elveszett viasz befektetési öntés.A precíziós öntvények híres szállítója volt Kínában.

-

ÁR

ÁR
Kiváló minőségű termékeket kínál, és a legversenyképesebb árakat kínálja.
Részletek megtekintése -

OEM/ODM

OEM/ODM
Az OEM/ODM megrendeléseket szívesen fogadjuk, igyekszünk minden igényt kielégíteni.
Részletek megtekintése -

MINŐSÉG

MINŐSÉG
Fókuszban a termék minősége, a termékminőség ellenőrzési aránya 100%.
Részletek megtekintése -

SZÁLLÍTÁS

SZÁLLÍTÁS
A Fast Supply Chain Guarantee System biztosítja a pontos szállítási időt.
Részletek megtekintése -

SZOLGÁLTATÁS

SZOLGÁLTATÁS
Az ügyfelek 24 órán belül válaszolnak, hogy segítsenek megoldani a termékkel kapcsolatos problémákat.
Részletek megtekintése
új termékek


hírek
Mi az a 42CrMo ötvözött acélöntvény, és hogyan támogatja az igényes mechanikai alkatrészeket?
A 42CrMo ötvözött acélöntvény olyan mechanikai alkatrészekhez való megoldás, amelyek a szilárdság, a szívósság, a kopásállóság és a szerkezeti megbízhatóság hasznos kombinációját igénylik. Az anyagot általában króm-molibdén műszaki acélokhoz társítják, és szorosan rokon az olyan minőségekkel, mint a 42CrMo4 és az AISI 4140, bár a pontos egyenértékűség az alkalmazandó szabványtól és specifikációtól függ. Öntött alkatrészek esetében az anyagválasztás önmagában nem elegendő. Az olvasztási gyakorlat, a formatervezés, az adagolás, a megszilárdulás szabályozása, a hőkezelés, a méretpontosság, a megmunkálási ráhagyás és az ellenőrzés egyaránt befolyásolja a végső alkatrészt.
Olvass tovább
Hogyan javítja a szénacél szilikaszol befektetési öntvény a C Gear Blank teljesítményét?
A Carbon Steel Silica Sol Investment Casting C Gear Blank olyan alkalmazásokhoz készült, ahol az erő, a méretállandóság, a kopásállóság és a megmunkálási rugalmasság megbízható kombinációjára van szükség. Összehasonlítva az összetett fogaskerekes nyersdarabok hagyományos megmunkálással történő gyártásával, a szilikaszol befektetett öntéssel közel háló alakú alkatrészeket lehet előállítani bonyolult geometriával és szabályozott tűrésekkel, miközben csökkenti a szükségtelen anyageltávolítást.
Olvass tovább
Hogyan javítja a párosított sorszár a mechanikai teljesítményt és a megbízhatóságot?
A modern mechanikai rendszerekben a pontosság, a stabilitás és a tartósság kritikus tényezők, amelyek meghatározzák a berendezés teljesítményét és élettartamát. A párosított sorszár fontos komponensmegoldássá vált olyan alkalmazásokban, amelyek jobb terheléselosztást, fokozott szerkezeti szilárdságot és megbízható működést igényelnek nehéz munkakörülmények között.
Olvass tovább
Mitől megbízható a duplafülű, ék alakú huzalbilincs test a modern vezetékcsatlakozási rendszerekben?
A kétfülű, ék alakú huzalbilincs test alapvető eleme a különféle huzalcsatlakozási és mechanikus rögzítési rendszereknek. Egyedülálló ékszerkezete és dupla füles kialakítása kiváló fogási szilárdságot, stabilitást és hosszú távú megbízhatóságot biztosít.
Olvass tovább
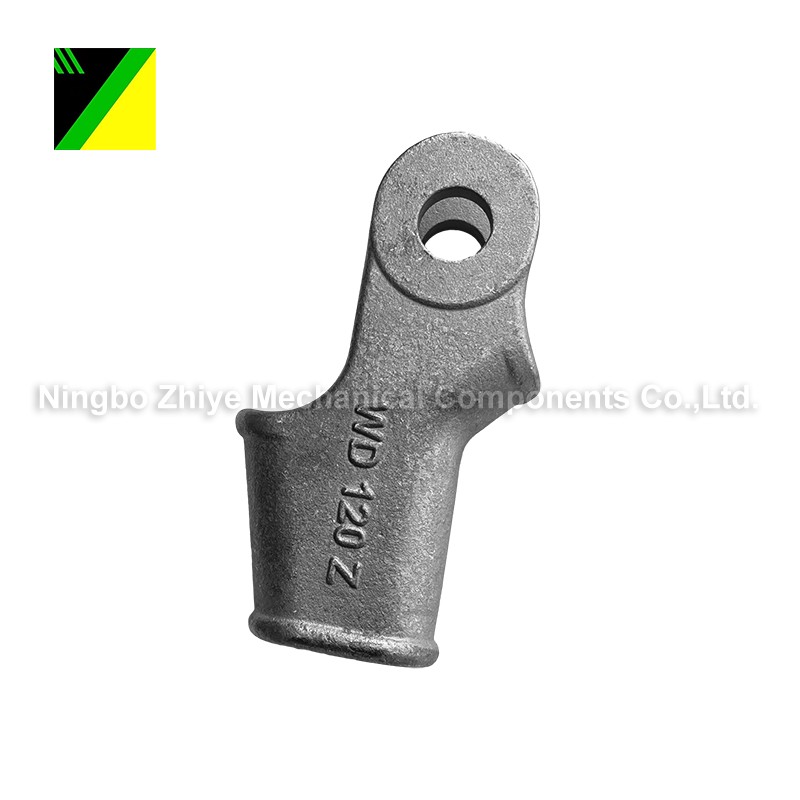
Mitől megbízható a duplafülű, ék alakú drótbilincs ház a modern kábelcsatlakozásokhoz?
A megbízható kábelcsatlakozási rendszer nemcsak az elektromos alkatrészektől, hanem az azokat körülvevő mechanikai védelemtől is függ. A dupla fülű, ék alakú huzalbilincs házat úgy tervezték, hogy stabil huzalpozíciót, fokozott mechanikai szilárdságot és hosszú távú védelmet biztosítson az igényes alkalmazásokban.
Olvass tovább
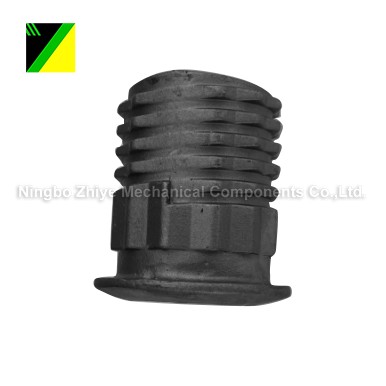
Mi teszi a szénacél öntvény nagy anyát a megfelelő választássá nagy teherbírású alkalmazásokhoz?
A szénacél öntvény nagy anyák létfontosságú szerepet játszanak azokban az iparágakban, ahol elengedhetetlen a nagy szilárdság, a méretstabilitás és a hosszú távú megbízhatóság. A nehéz gépektől és építőipari berendezésektől a szállítórendszerekig és ipari szerkezetekig ezek az alkatrészek biztonságos rögzítési megoldásokat kínálnak extrém munkakörülmények között. Ez a cikk ismerteti a szénacélból öntött nagy anyák gyártási folyamatát, előnyeit, alkalmazásait, kiválasztási szempontjait és karbantartási módszereit, segítve a vásárlókat abban, hogy megértsék, hogyan válasszák ki a sajátos igényeiknek megfelelő terméket.
Olvass tovább